روش تولید لوله بدون درز بر پایه تبدیل یک شمش یا بیلت فولادی توپر به مقطعی توخالی و سپس نورد، کشش و تنظیم ابعاد آن انجام میشود. برخلاف لولههای درزدار که از شکلدهی ورق و جوش دادن لبههای آن ساخته میشوند، در ساخت لوله بدون درز هیچ خط جوش طولی روی بدنه وجود ندارد. به همین دلیل این محصولات در بسیاری از خطوط تحت فشار، صنایع نفت و گاز، پتروشیمی، نیروگاهها و تأسیسات صنعتی مورد استفاده قرار میگیرند.
مهمترین بخش این فرایند، سوراخ کردن شمش گرمشده و ایجاد یک پوسته توخالی است. این پوسته بعد از عبور از تجهیزات نورد، سنبه و غلتکهای مختلف به قطر خارجی و ضخامت دیواره موردنظر میرسد. در ادامه این مقاله تاسیسات صنعتی آیرون نیز عملیات حرارتی، صافکاری، برش و آزمونهای کنترل کیفیت انجام میشود تا محصول نهایی آماده استفاده شود.
لوله بدون درز چیست؟
لوله بدون درز یا Seamless Pipe نوعی لوله است که بدنه آن بدون ایجاد درز جوش طولی تولید میشود. در بازار ایران این محصول بیشتر با عنوان لوله مانیسمان شناخته میشود.
در روش رایج صنعتی، ماده اولیه یک شمش یا بیلت فولادی توپر است. این قطعه ابتدا حرارت داده شده و سپس مرکز آن به کمک فرایند سوراخکاری گرم باز میشود. پوسته توخالی حاصل در مراحل بعدی تحت نورد و کشش قرار میگیرد تا ضخامت، قطر و طول آن به محدوده تعیینشده برسد.
در خطوط مدرن تولید نیز تجهیزاتی مانند Rotary Piercer، Mandrel Mill، Plug Mill، Stretch Reducing Mill و Sizing Mill میتوانند در بخشهای مختلف این فرایند استفاده شوند.
مراحل تولید لوله بدون درز در یک نگاه
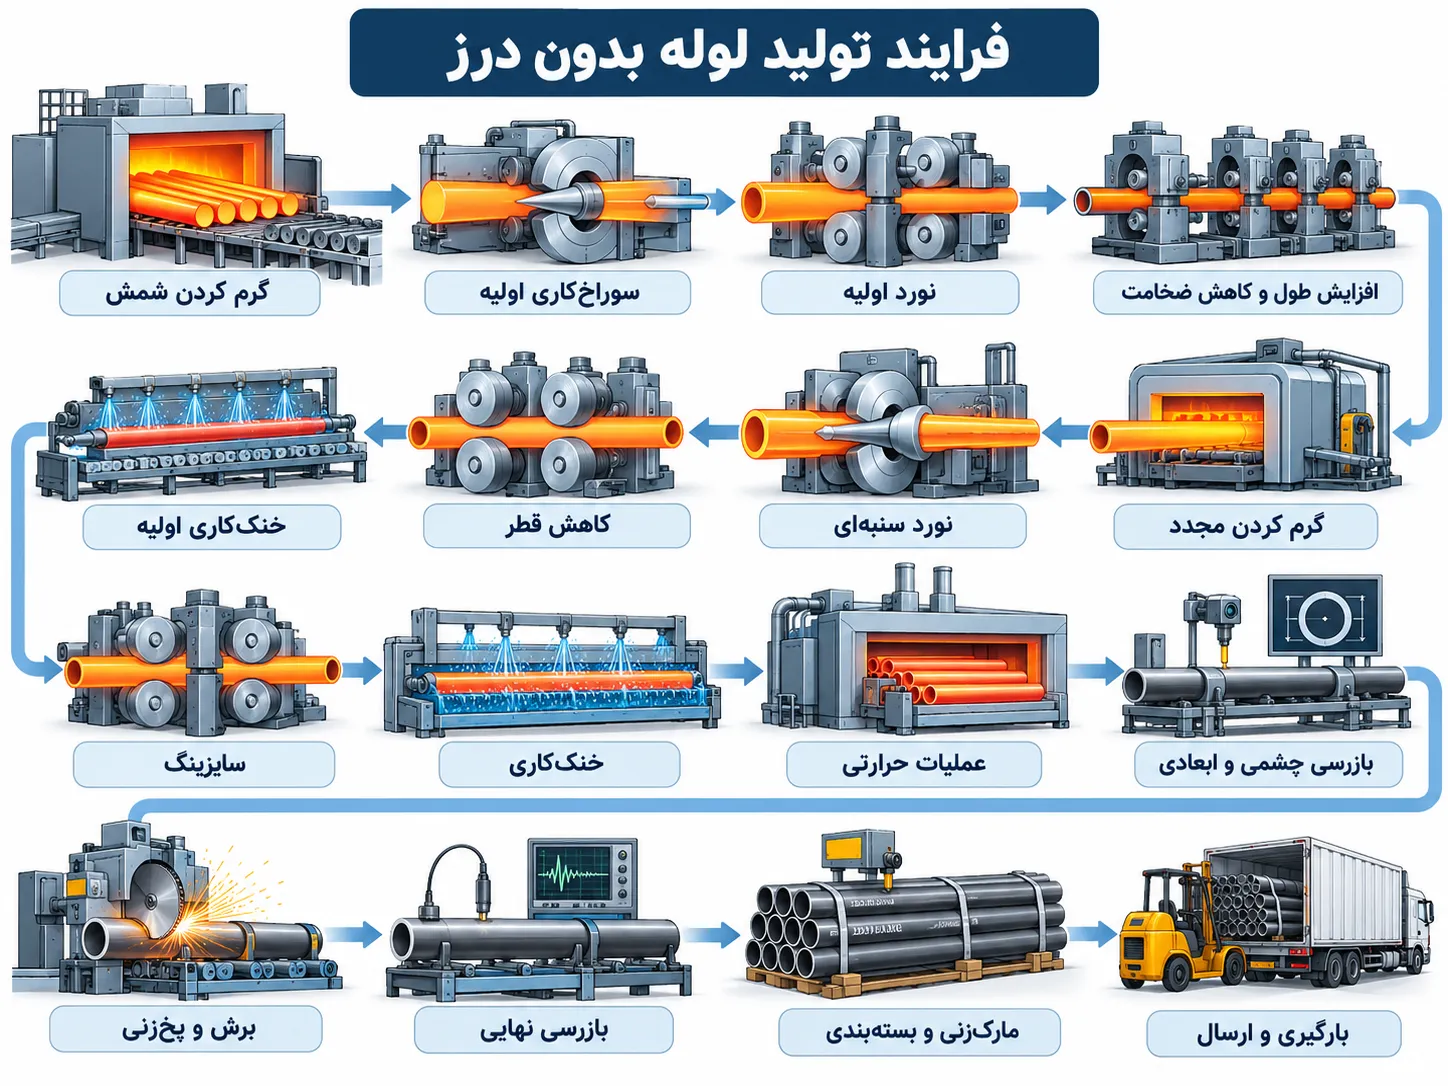
مراحل تولید لوله بدون درز بسته به تجهیزات کارخانه، نوع فولاد، قطر و ضخامت محصول میتواند کمی متفاوت باشد؛ اما مسیر کلی را میتوان به شکل زیر خلاصه کرد:
| مرحله | عملیات |
|---|---|
| 1 | انتخاب و آمادهسازی شمش فولادی |
| 2 | برش شمش در طول مناسب |
| 3 | گرم کردن شمش در کوره |
| 4 | پوستهزدایی سطح شمش |
| 5 | سوراخکاری و ایجاد پوسته توخالی |
| 6 | نورد و افزایش طول لوله |
| 7 | تنظیم ضخامت دیواره |
| 8 | تنظیم قطر نهایی |
| 9 | خنککاری و عملیات حرارتی در صورت نیاز |
| 10 | صافکاری و برش |
| 11 | کنترل ابعادی و آزمونهای کیفی |
| 12 | مارکزنی و آمادهسازی محصول |
در ادامه هر مرحله را دقیقتر بررسی میکنیم.
فرایند تولید لوله بدون درز چگونه انجام میشود؟
1. انتخاب شمش فولادی مناسب
اولین مرحله در فرایند تولید لوله بدون درز، انتخاب ماده اولیه مناسب است. معمولاً از بیلت یا شمش فولادی با مقطع گرد و ترکیب شیمیایی کنترلشده استفاده میشود.
گرید فولاد بر اساس کاربرد نهایی لوله مشخص میشود. میزان کربن، منگنز و عناصر آلیاژی میتواند بر مواردی مانند استحکام، شکلپذیری، جوشپذیری، مقاومت حرارتی و عملکرد محصول در فشارهای مختلف تأثیر بگذارد.
وجود ترک، حفره، ناخالصی یا عیب جدی در شمش میتواند در مراحل بعدی باعث ایجاد نقص در سطح داخلی یا خارجی لوله شود؛ بنابراین کنترل ماده اولیه اهمیت زیادی دارد.
2. برش شمش به طول موردنظر
شمشهای فولادی پیش از ورود به خط تولید بر اساس ظرفیت تجهیزات و ابعاد محصول نهایی به طولهای مشخص بریده میشوند.
ابعاد اولیه شمش باید با قطر، ضخامت و طول لولهای که قرار است تولید شود تناسب داشته باشد. محاسبه نامناسب حجم ماده اولیه میتواند باعث افزایش ضایعات یا ایجاد محدودیت در رسیدن به ابعاد نهایی شود.
3. گرم کردن شمش در کوره
در مرحله بعد، شمش وارد کوره گرمکن میشود تا به دمای مناسب برای تغییر شکل پلاستیک برسد. در خطوط صنعتی تولید لوله بدون درز معمولاً از کورههای مخصوصی مانند Rotary Hearth Furnace استفاده میشود.
هدف از این عملیات، ذوب کردن فولاد نیست؛ بلکه باید دمای آن به اندازهای افزایش پیدا کند که امکان سوراخکاری و نورد گرم بدون ایجاد شکست وجود داشته باشد.
دمای دقیق بر اساس جنس فولاد، ابعاد شمش و تکنولوژی خط تولید تعیین میشود.
4. پوستهزدایی سطح شمش
در اثر گرم شدن فولاد، لایههای اکسیدی روی سطح شمش ایجاد میشوند. باقی ماندن این پوستهها هنگام نورد میتواند باعث ایجاد عیوب سطحی روی محصول شود.
به همین دلیل پیش از ورود شمش به مرحله اصلی شکلدهی، سطح آن با تجهیزات پوستهزدایی تمیز میشود. در بسیاری از خطوط از آب با فشار بالا برای حذف اکسیدهای سطحی استفاده میشود.
5. سوراخ کردن شمش یا Rotary Piercing
سوراخکاری شمش یکی از مهمترین مراحل تولید لوله مانیسمان است. در این بخش، شمش گرمشده از میان مجموعهای از غلتکهای زاویهدار عبور میکند.
حرکت دورانی و فشاری غلتکها باعث ایجاد تنش در بخش مرکزی شمش میشود و همزمان یک ابزار داخلی یا Piercing Plug به مرکز قطعه وارد میشود.
در نتیجه، شمش فولادی توپر به یک پوسته استوانهای توخالی با دیواره نسبتاً ضخیم تبدیل میشود.
همین مرحله اساس تفاوت تولید لوله بدون درز با لولههای جوشی است؛ زیرا حفره داخلی از خود شمش ایجاد میشود و هیچ ورقی برای تشکیل بدنه به یکدیگر جوش داده نمیشود.
طبق راهنمای Tenaris درباره فرایند تولید لولههای بدون درز، بیلت گرمشده ابتدا در مرحله Piercing به یک پوسته توخالی تبدیل میشود و سپس با عبور از مراحل Mandrel Rolling و Sizing، ضخامت و قطر آن به ابعاد موردنظر میرسد.
6. افزایش طول و کاهش ضخامت دیواره
پوستهای که پس از سوراخکاری ایجاد شده هنوز ابعاد نهایی لوله را ندارد. ضخامت دیواره آن زیاد و طول آن نسبتاً کم است.
بنابراین Hollow وارد مرحله نورد میشود تا:
- طول آن افزایش پیدا کند؛
- ضخامت دیواره کاهش یابد؛
- سطح داخلی و خارجی یکنواختتر شود؛
- شکل هندسی آن به ابعاد موردنظر نزدیک شود.
یکی از تجهیزات مهم این بخش Mandrel Mill است. در این روش یک میله سنبه داخل پوسته قرار میگیرد و مجموعهای از غلتکها از بیرون به لوله نیرو وارد میکنند.
فاصله میان سطح سنبه و غلتکها به کنترل ضخامت دیواره کمک میکند.
SMS Group نیز Mandrel Mill را یکی از فناوریهای اصلی خطوط مدرن تولید تیوب و لوله فولادی بدون درز معرفی میکند.
Mandrel Mill چه کاری انجام میدهد؟
Mandrel Mill یا نورد سنبهای برای کاهش کنترلشده ضخامت و افزایش طول پوسته توخالی استفاده میشود.
وجود سنبه در داخل لوله کمک میکند که سطح داخلی و ضخامت دیواره هنگام نورد بهتر کنترل شود. در خطوط پیشرفته، حرکت سنبه و سرعت غلتکها به صورت دقیق کنترل میشود تا تغییرات ضخامت در طول محصول کاهش یابد.
7. گرم کردن مجدد لوله
در طی سوراخکاری و نورد، دمای قطعه به تدریج کاهش پیدا میکند. اگر مراحل بعدی نیز به تغییر شکل گرم نیاز داشته باشند، لوله دوباره وارد کوره میشود.
گرمکردن مجدد شرایط مناسب برای عملیات بعدی مانند کاهش قطر و سایزینگ را فراهم میکند و از افزایش بیش از حد نیروی موردنیاز برای نورد جلوگیری خواهد کرد.
نوع خط تولید تعیین میکند که این مرحله دقیقاً در چه نقطهای انجام شود.
8. کاهش قطر در Stretch Reducing Mill
پس از آنکه ضخامت و طول لوله به محدوده موردنظر نزدیک شد، نوبت به تنظیم قطر میرسد.
در برخی خطوط از Stretch Reducing Mill استفاده میشود. این دستگاه از چندین ایستگاه غلتکی تشکیل شده است که قطر لوله را به صورت مرحلهای کاهش میدهند.
کاهش قطر نباید به صورت ناگهانی انجام شود؛ زیرا ممکن است باعث بیضی شدن مقطع، تغییر نامناسب ضخامت یا ایجاد تنش در محصول شود.
به همین دلیل کاهش ابعاد در چند مرحله کنترلشده انجام میشود.
9. سایزینگ و رسیدن به قطر نهایی
در مرحله Sizing، قطر خارجی و میزان گردی لوله به مقدار نهایی نزدیک میشود.
هدف این مرحله فقط کوچک کردن لوله نیست؛ بلکه دستیابی به تلرانس ابعادی موردنظر اهمیت دارد. قطر خارجی، ضخامت دیواره، بیضی بودن و یکنواختی مقطع باید در محدوده تعیینشده برای محصول قرار بگیرند.
در یک خط مدرن، Piercer، Mandrel Mill و Sizing Mill در کنار یکدیگر وظیفه تبدیل شمش جامد به لوله با ابعاد مشخص را انجام میدهند.
10. خنککاری لوله
پس از پایان نورد گرم، لولهها وارد بستر خنککننده میشوند و دمای آنها به شکل کنترلشده کاهش پیدا میکند.
نحوه خنک شدن اهمیت زیادی دارد؛ زیرا تغییرات دمایی میتوانند روی ساختار متالورژیکی، تنشهای داخلی، مستقیم بودن و خواص مکانیکی فولاد تأثیر بگذارند.
پس از رسیدن لوله به دمای مناسب، مراحل تکمیلی آغاز میشود.
11. عملیات حرارتی در صورت نیاز
همه محصولات دقیقاً به یک چرخه عملیات حرارتی نیاز ندارند. نوع عملیات بر اساس گرید فولاد، استاندارد ساخت و کاربرد نهایی تعیین میشود.
عملیاتی مانند نرماله کردن، تمپر یا سایر چرخههای حرارتی میتوانند برای رسیدن به خواص مکانیکی مشخص مورد استفاده قرار گیرند.
در لولههای صنعتی حساس، کنترل این مرحله اهمیت بالایی دارد؛ زیرا خواصی مانند استحکام تسلیم، استحکام کششی و چقرمگی باید با الزامات استاندارد محصول مطابقت داشته باشد.
12. صافکاری لوله
پس از نورد و خنک شدن ممکن است مقدار محدودی انحنا در طول لوله ایجاد شود.
برای اصلاح این وضعیت، محصول از دستگاه Straightener عبور داده میشود. غلتکهای دستگاه با اعمال نیرو در جهات مشخص، انحنای اضافی را اصلاح کرده و مستقیم بودن لوله را به محدوده قابل قبول میرسانند.
این مسئله بهویژه در لولههایی که قرار است در خطوط صنعتی طولانی، ماشینآلات یا اتصالات دقیق استفاده شوند اهمیت بیشتری دارد.
13. برش لوله در طول استاندارد
پس از صافکاری، ابتدا و انتهای لوله کنترل و در صورت نیاز اصلاح میشوند. سپس محصول در طول تعیینشده برش میخورد.
بسته به کاربرد ممکن است عملیات تکمیلی دیگری مانند:
- پخزنی لبه؛
- ماشینکاری انتهای لوله؛
- رزوهکاری؛
- آمادهسازی برای اتصال؛
- تمیزکاری سطح
نیز انجام شود.
14. کنترل کیفیت لوله بدون درز
تولید لوله زمانی پایان یافته محسوب میشود که محصول از آزمونهای تعیینشده عبور کرده باشد.
نوع تستها به استاندارد و کاربرد لوله وابسته است، اما معمولاً مواردی مانند کنترل ابعادی، بررسی سطح، آزمون خواص مکانیکی و آزمونهای غیرمخرب در برنامه کنترل کیفیت قرار میگیرند.
کنترل قطر و ضخامت دیواره
قطر خارجی، ضخامت دیواره، بیضی بودن و طول لوله اندازهگیری میشوند تا مشخص شود محصول در تلرانس مجاز قرار دارد.
آزمون هیدرواستاتیک
در برخی استانداردها و کاربردها، لوله تحت فشار سیال قرار میگیرد تا توانایی آن در تحمل فشار و نبود نشتی بررسی شود.
آزمونهای غیرمخرب
برای شناسایی برخی ناپیوستگیهای داخلی یا سطحی میتوان از روشهای NDT متناسب با استاندارد محصول استفاده کرد.
هدف این آزمونها تشخیص عیب بدون تخریب محصول است.
بررسی خواص مکانیکی
نمونههای مشخصی از تولید ممکن است تحت آزمایشهای مکانیکی قرار گیرند تا خواصی مانند استحکام کششی، تسلیم یا سایر پارامترهای تعیینشده کنترل شوند.
روشهای اصلی تولید لوله بدون درز فولادی
تمام لولههای بدون درز الزاماً با یک نوع خط تولید ساخته نمیشوند. کارخانهها بر اساس قطر، ضخامت، آلیاژ و ظرفیت تولید از فناوریهای مختلف استفاده میکنند.
تولید لوله بدون درز به روش نورد گرم
نورد گرم رایجترین مسیر تولید بسیاری از لولههای مانیسمان صنعتی است.
در این روش:
شمش جامد → گرم کردن → سوراخکاری → ایجاد Hollow → نورد روی سنبه → کاهش قطر → سایزینگ → خنککاری → عملیات تکمیلی
انجام میشود.
مزیت مهم این روش، امکان تولید اقتصادی حجم بالایی از لوله در ابعاد مختلف است.
روش Plug Mill
در برخی خطوط، پوسته سوراخشده وارد Plug Mill میشود. در این فرایند ابزار داخلی و غلتکهای خارجی به کنترل شکل و ضخامت لوله کمک میکنند.
این فناوری یکی از روشهای شناختهشده شکلدهی لولههای بدون درز محسوب میشود.
روش Mandrel Mill
Mandrel Mill بهخصوص در خطوط مدرن تولید انبوه کاربرد زیادی دارد.
SMS Group خطوط MPM و PQF را از فناوریهای نورد سنبهای مورد استفاده در تولید لولههای بدون درز معرفی میکند. در این خطوط چند ایستگاه نورد به شکل متوالی روی پوسته توخالی کار میکنند تا دیواره و ابعاد آن کنترل شود.
روش Push Bench
Push Bench یکی دیگر از تکنولوژیهای تولید برخی لولههای بدون درز است. در این روش پوسته توخالی روی مجموعهای از ابزارها یا سنبهها کشیده یا رانده میشود و عملیات کاهش ضخامت و افزایش طول صورت میگیرد.
انتخاب Push Bench، Mandrel Mill، Plug Mill، Assel Mill یا سایر فناوریها به محدوده ابعادی و برنامه تولید کارخانه بستگی دارد.
کشش سرد چه نقشی در تولید لوله بدون درز دارد؟
کشش سرد را نباید همیشه یک روش مستقل برای ایجاد اولیه لوله از شمش در نظر گرفت.
در بسیاری از موارد ابتدا یک لوله مادر بدون درز به روش گرم ساخته میشود و سپس برای رسیدن به دقت ابعادی یا کیفیت سطح بهتر، تحت Cold Drawing قرار میگیرد.
در کشش سرد، لوله بدون گرم شدن تا دمای نورد گرم از قالب عبور داده میشود. این عملیات میتواند:
- تلرانس ابعادی را دقیقتر کند؛
- سطح محصول را بهبود دهد؛
- قطر و ضخامت را اصلاح کند؛
- برخی خواص مکانیکی را تغییر دهد.
Tenaris نیز در تولید برخی تیوبهای دقیق، Cold Drawing را پس از مرحله نورد گرم و پیش از عملیات حرارتی نهایی به کار میبرد.
تفاوت تولید لوله بدون درز و لوله درزدار چیست؟
اصلیترین تفاوت به ماده اولیه و شیوه تشکیل بدنه مربوط میشود.
| لوله بدون درز | لوله درزدار |
|---|---|
| معمولاً از شمش یا بیلت جامد تولید میشود | معمولاً از ورق یا کویل تولید میشود |
| شمش سوراخ شده و به لوله تبدیل میشود | ورق خم شده و لبههای آن جوش داده میشود |
| فاقد خط جوش طولی است | دارای ناحیه جوش است |
| فرایند تولید پیچیدهتر است | تولید معمولاً سادهتر و سریعتر است |
| برای بسیاری از کاربردهای حساس و تحت فشار استفاده میشود | کاربردهای بسیار گسترده صنعتی و ساختمانی دارد |
وجود نداشتن درز جوش به معنای آن نیست که هر لوله بدون درز الزاماً برای هر فشار یا کاربردی مناسب است. گرید فولاد، ضخامت دیواره، استاندارد ساخت، دما، فشار طراحی و کیفیت تولید نیز باید بررسی شوند.
در پروژههایی که ضخامت و رده لوله اهمیت دارد، علاوه بر نوع ساخت باید Schedule محصول نیز بررسی شود. برای مقایسه محصولات این گروه میتوانید مشخصات لوله جوشی رده 40 مانیسمان را نیز بررسی کنید.
آیا رده لوله به روش تولید آن بستگی دارد؟
رده یا Schedule بیانگر یک «روش ساخت» نیست.
Scheduleهایی مانند رده 40 یا 80 به ابعاد و ضخامت دیواره لوله مرتبط هستند. یک لوله مانیسمان میتواند در ردههای مختلف و مطابق استاندارد مشخص تولید شود.
بنابراین هنگام طراحی یک خط لوله باید علاوه بر نوع لوله، ضخامت، سایز، گرید، فشار کاری و نوع اتصالات نیز با یکدیگر تطابق داشته باشند.
برای مثال در سیستمهایی که از لوله مانیسمان رده 40 استفاده میشود، انتخاب اتصالات مانیسمان رده ۴۰ بنکن متناسب با مشخصات فنی پروژه میتواند برای ایجاد یک مجموعه لولهکشی هماهنگ مورد بررسی قرار گیرد.
چرا کنترل مراحل تولید لوله مانیسمان اهمیت دارد؟
کوچکترین خطا در برخی مراحل تولید میتواند روی کیفیت محصول نهایی تأثیر بگذارد.
برای مثال:
- نامناسب بودن دمای شمش میتواند شکلدهی را مختل کند؛
- عملکرد نامناسب Piercer میتواند عیوب داخلی ایجاد کند؛
- کنترل ضعیف Mandrel Mill موجب تغییرات ضخامت میشود؛
- سایزینگ نامناسب میتواند قطر یا گردی را از تلرانس خارج کند؛
- خنککاری نامناسب ممکن است روی ساختار متالورژیکی اثر بگذارد.
به همین دلیل تولید لوله بدون درز فقط به سوراخ کردن یک شمش محدود نمیشود و مجموعهای از عملیات متالورژیکی، مکانیکی و کنترل کیفیت را دربرمیگیرد.
مواد اولیه لوله بدون درز چیست؟
ماده اولیه با توجه به کاربرد محصول متفاوت است، اما در لولههای فولادی بدون درز معمولاً از بیلت یا مقاطع جامد فولادی با ترکیب شیمیایی کنترلشده استفاده میشود.
فولاد کربنی، فولادهای کمآلیاژ و گریدهای خاص میتوانند با توجه به استاندارد محصول و شرایط سرویس مورد استفاده قرار گیرند.
بنابراین عبارت «لوله مانیسمان» به تنهایی مشخصکننده جنس، گرید یا فشار قابل تحمل یک محصول نیست و هنگام انتخاب باید مشخصات کامل آن بررسی شود.
لولههای بدون درز پس از تولید کجا استفاده میشوند؟
به دلیل امکان تولید این محصولات در گریدها، ضخامتها و استانداردهای مختلف، لولههای بدون درز در حوزههای گوناگونی کاربرد دارند؛ از جمله:
- خطوط نفت و گاز؛
- صنایع پتروشیمی؛
- پالایشگاهها؛
- نیروگاهها؛
- خطوط بخار؛
- سیستمهای تحت فشار؛
- صنایع ماشینسازی؛
- تجهیزات هیدرولیکی؛
- تأسیسات صنعتی.
البته نوع لوله مورد استفاده در هر یک از این کاربردها باید بر اساس استاندارد طراحی همان پروژه انتخاب شود.
جمعبندی
روش تولید لوله بدون درز از یک ماده اولیه جامد آغاز میشود. شمش فولادی پس از آمادهسازی و گرم شدن، به کمک تجهیزات سوراخکاری به یک پوسته توخالی تبدیل میشود. این Hollow سپس در تجهیزاتی مانند Mandrel Mill یا سایر خطوط نورد، کشیده شده و ضخامت آن کاهش مییابد.
پس از آن، عملیات کاهش قطر، سایزینگ، خنککاری، صافکاری، عملیات حرارتی و برش انجام میشود و در نهایت محصول تحت آزمونهای کنترل کیفیت قرار میگیرد.
مهمترین ویژگی این روش آن است که برای ایجاد بدنه لوله نیازی به جوش دادن طولی ورق وجود ندارد. با این حال کیفیت نهایی تنها به «بدون درز بودن» وابسته نیست و عواملی مانند نوع فولاد، ضخامت، استاندارد ساخت، عملیات حرارتی و کنترل کیفیت نیز نقش اساسی دارند.
سوالات متداول درباره روش تولید لوله بدون درز
لوله بدون درز چگونه تولید میشود؟
در روش رایج، شمش فولادی جامد ابتدا گرم شده و سپس با عملیات Rotary Piercing به یک پوسته توخالی تبدیل میشود. پوسته در مراحل بعد نورد، کشیده و سایزبندی میشود تا قطر و ضخامت موردنظر به دست آید.
ماده اولیه تولید لوله بدون درز چیست؟
برای بسیاری از لولههای فولادی بدون درز از بیلت یا شمش فولادی جامد استفاده میشود. گرید ماده اولیه بر اساس کاربرد و استاندارد محصول انتخاب خواهد شد.
آیا در تولید لوله مانیسمان از جوشکاری استفاده میشود؟
بدنه اصلی لوله مانیسمان با جوش دادن لبههای ورق شکل نمیگیرد. به همین دلیل خط جوش طولی مشابه لولههای درزدار روی آن وجود ندارد.
مهمترین مرحله تولید لوله بدون درز چیست؟
سوراخکاری شمش یکی از مراحل کلیدی است؛ زیرا در این بخش شمش توپر به پوسته توخالی تبدیل میشود. با این حال نورد، کنترل ضخامت، سایزینگ و کنترل کیفیت نیز مستقیماً بر کیفیت محصول اثر دارند.
کشش سرد و نورد گرم چه تفاوتی دارند؟
نورد گرم برای شکلدهی اصلی لوله در دمای بالا استفاده میشود، در حالی که کشش سرد معمولاً یک مرحله تکمیلی برای افزایش دقت ابعادی، اصلاح قطر و ضخامت یا بهبود کیفیت سطح محصول است.
آیا لوله بدون درز همان لوله مانیسمان است؟
در بازار ایران معمولاً اصطلاح لوله مانیسمان برای اشاره به لوله فولادی بدون درز استفاده میشود. با این حال هنگام خرید باید علاوه بر نام محصول، گرید، استاندارد، سایز و ضخامت آن نیز بررسی شود.